

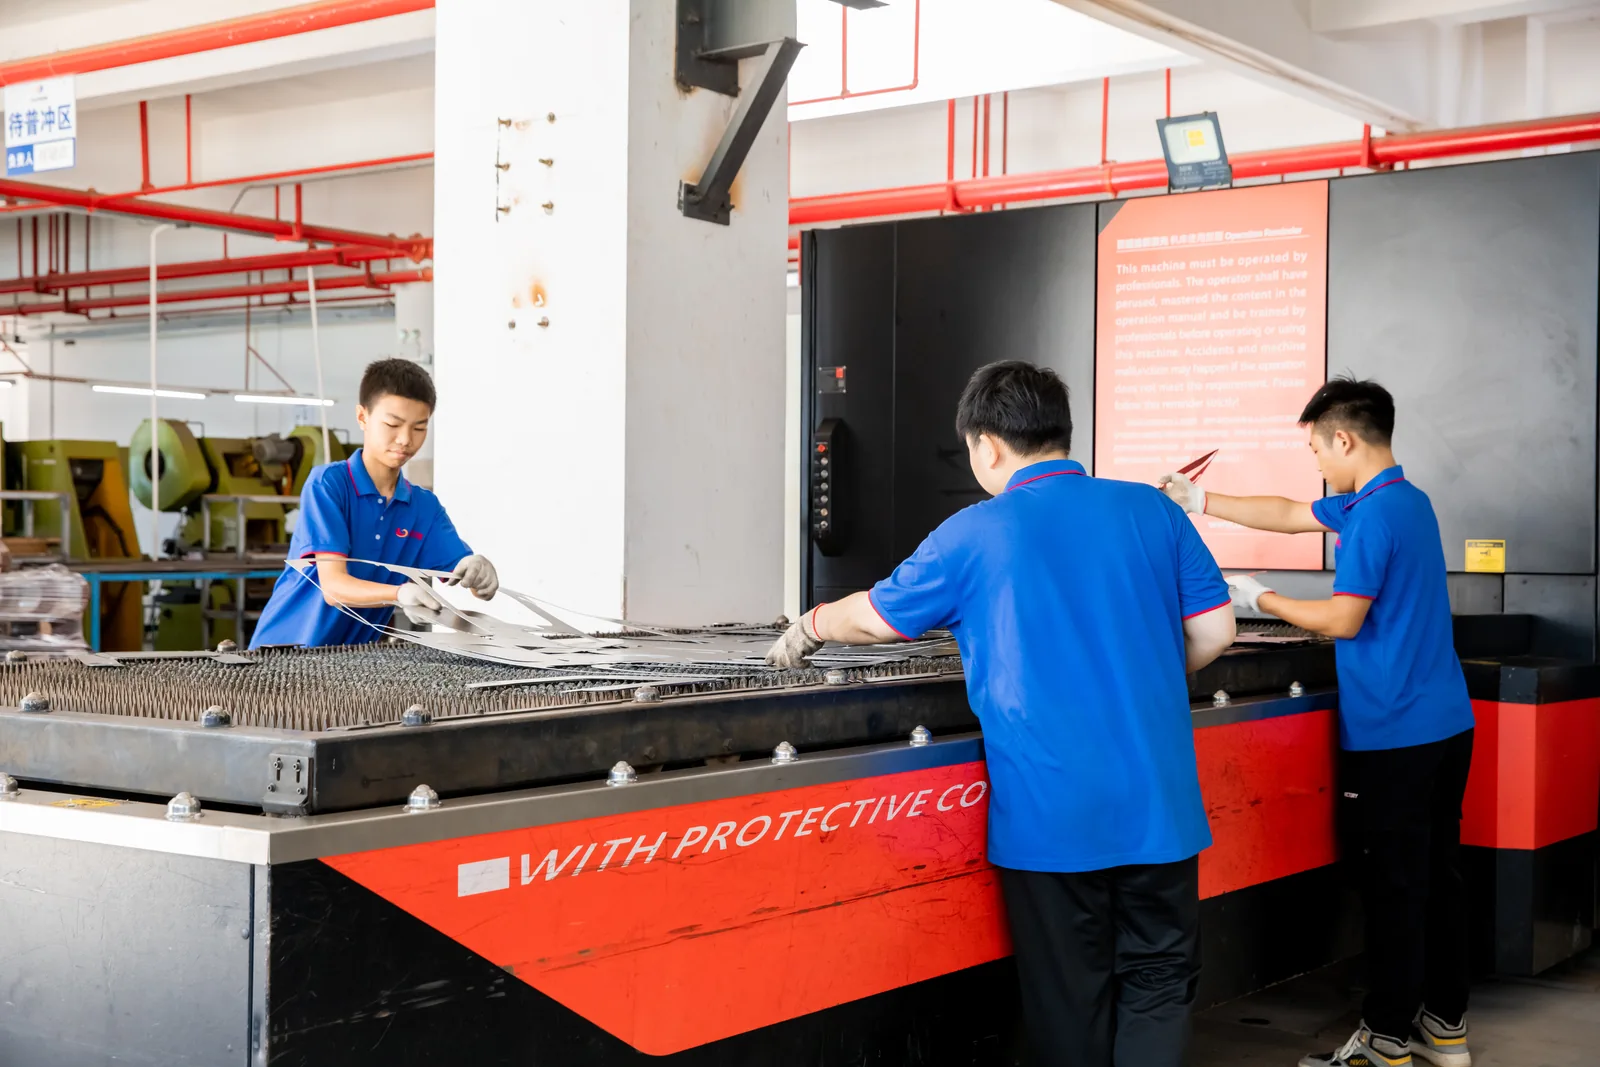
下料与成形
切割轮廓、加工孔位,再将板材折弯成形。根据结构要求衔接冲压、压铆与种钉,让每一道工序服务于后续装配。
- 激光切割设备功率
- 3000 / 20000 W
- 折弯设备最大可折长度
- 3.2 m
- 折弯设备规格
- 100 t
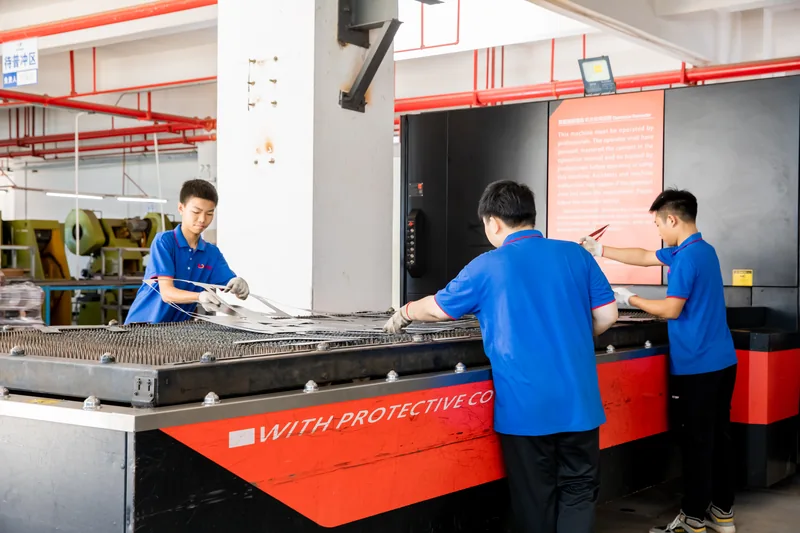
按图纸轮廓与孔位完成板材下料。
将零件的展开轮廓、开孔与结构细节落实到板材上。结合材料、板厚与加工需求选择设备,为后续折弯、连接及表面处理准备板件。
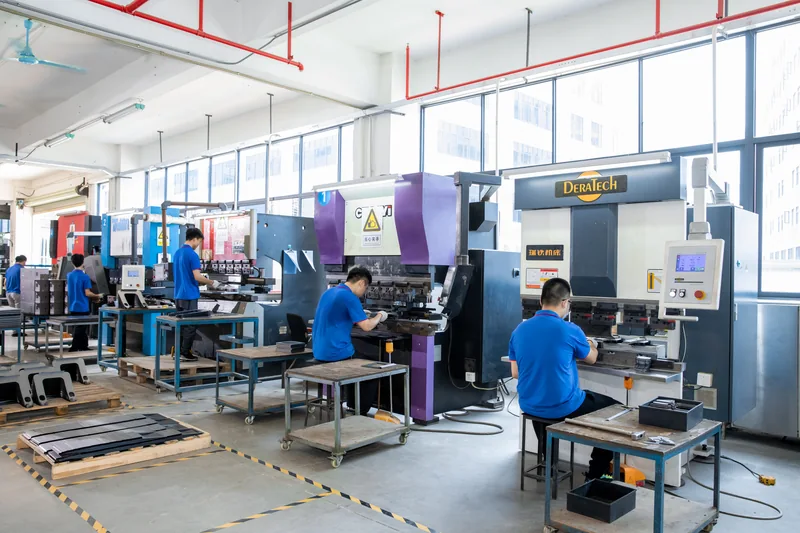
根据零件尺寸与结构要求,将板件折弯成形。
围绕设备外壳、机箱机柜和结构件的折边与装配要求,沟通折弯位置、成形顺序和关键尺寸,让平面板件形成所需的空间结构。
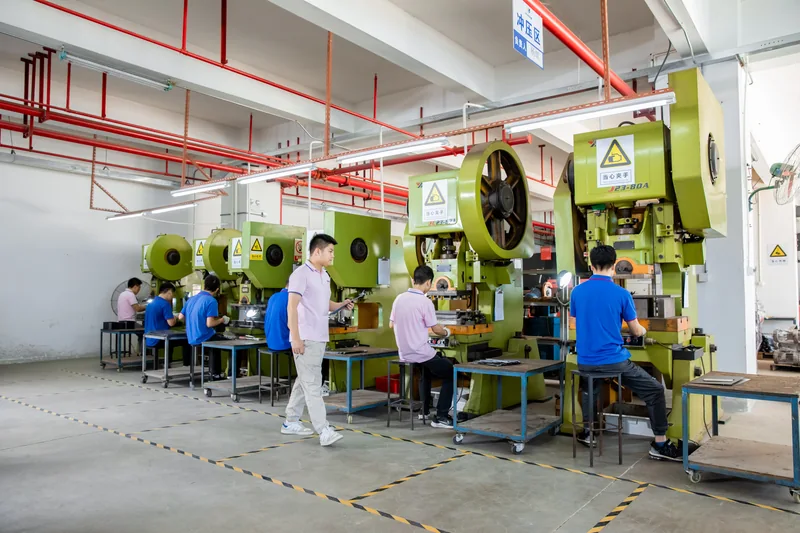
加工孔型、异形孔与散热百叶等钣金特征。
使用数控冲床加工板件上的孔型与局部成形特征。将开孔布局、散热需求及结构连接要求一起考虑,衔接后续折弯与装配。
加工定位孔、过孔与沉头孔位。
围绕零件定位和紧固需求沟通孔型、孔位与配合关系,使板件与连接件的要求衔接。涉及沉孔或螺纹配套时,按图纸逐项确认规格。
在薄板上形成稳定的螺纹连接位置。
结合板厚、孔位与装配空间,完成压铆螺母、螺柱与种钉加工,为后续装配提供可靠的紧固位置。
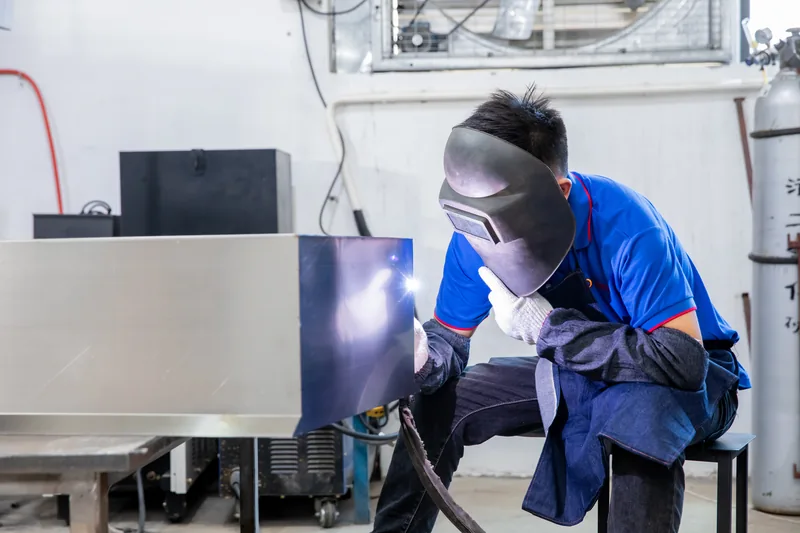
根据材料、结构与外观要求,完成金属零件连接。
以零件的使用要求为起点,选择合适的焊接方式,沟通接缝位置、焊后尺寸与外观处理。将多个板件连接为设备壳体、框架或其他金属结构。
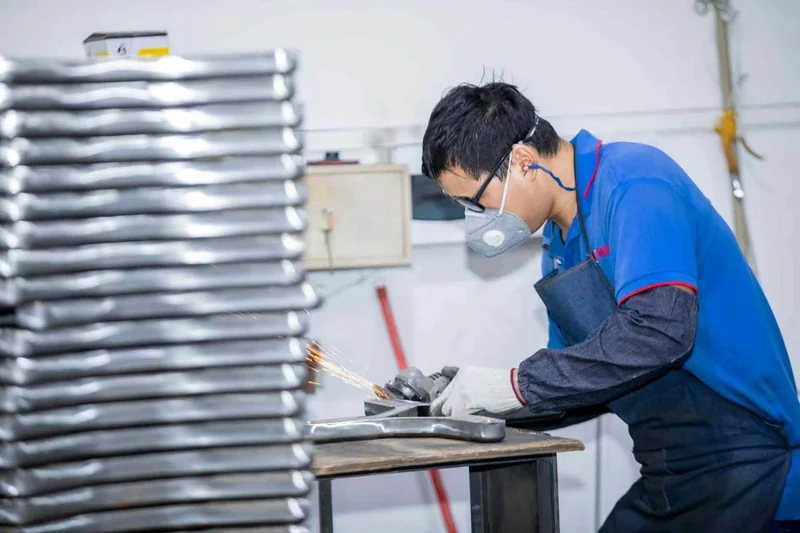
整理焊接痕迹、毛刺与金属表面质感。
根据零件的外观和后续涂装需求,安排焊缝精修、抛光或拉丝打磨。对需要露出的表面、边缘与连接处进行整理,让处理方式与产品效果相匹配。
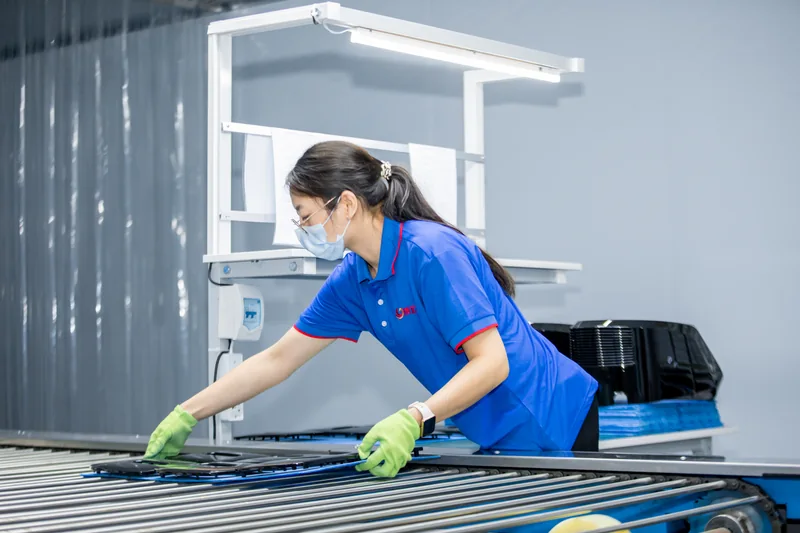
围绕成品外观与关键尺寸,核对图纸要求。
将外观面、关键尺寸与装配相关要求纳入检查内容。项目沟通阶段明确检验关注点,生产过程中按确认的要求核对工件,为后续交付衔接做好准备。
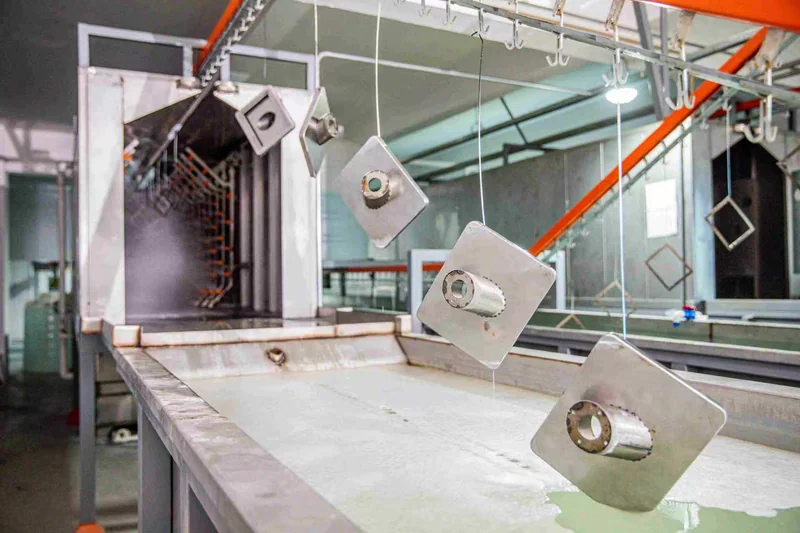
清理油污、锈迹与残留,为后续涂装准备基面。
结合金属工件和涂装方案进行前处理,清理表面油污、锈迹与加工残留,并通过磷化处理为后续涂层准备基面。
通过浸泡清洗,去除残留药液与细微杂质。
衔接前处理与后续涂装,对金属工件进行浸泡清洗,整理表面残留药液与细微杂质,为后续加工准备工件。
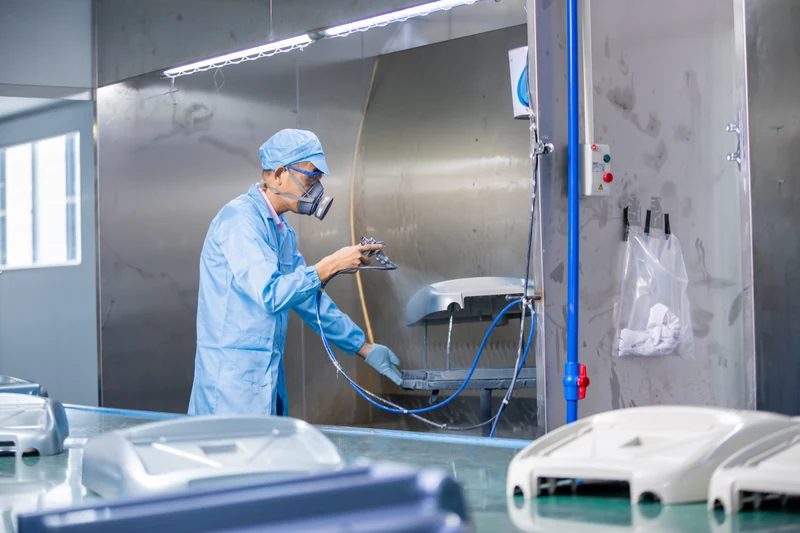
按颜色与质感要求,完成金属零件的外观涂装。
围绕产品的色彩、表面质感与涂装防护要求,沟通涂装方案。结合金属基材和使用环境确认颜色与外观效果,使表面处理与产品整体设计相协调。
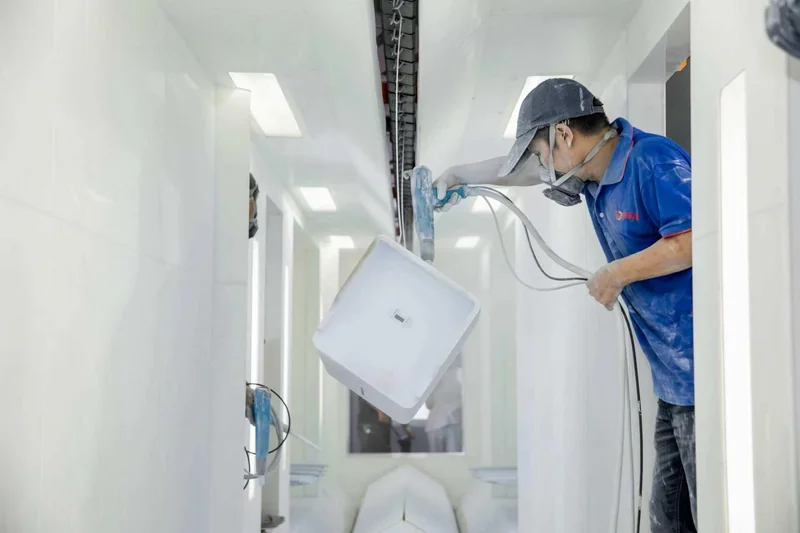
通过静电粉末喷涂与高温固化,形成金属表面涂层。
在前处理与清洗后衔接粉末喷涂及固化。结合工件基材、外观与使用要求确认涂层方案,让金属结构件具备相应的表面效果与防护性能。


